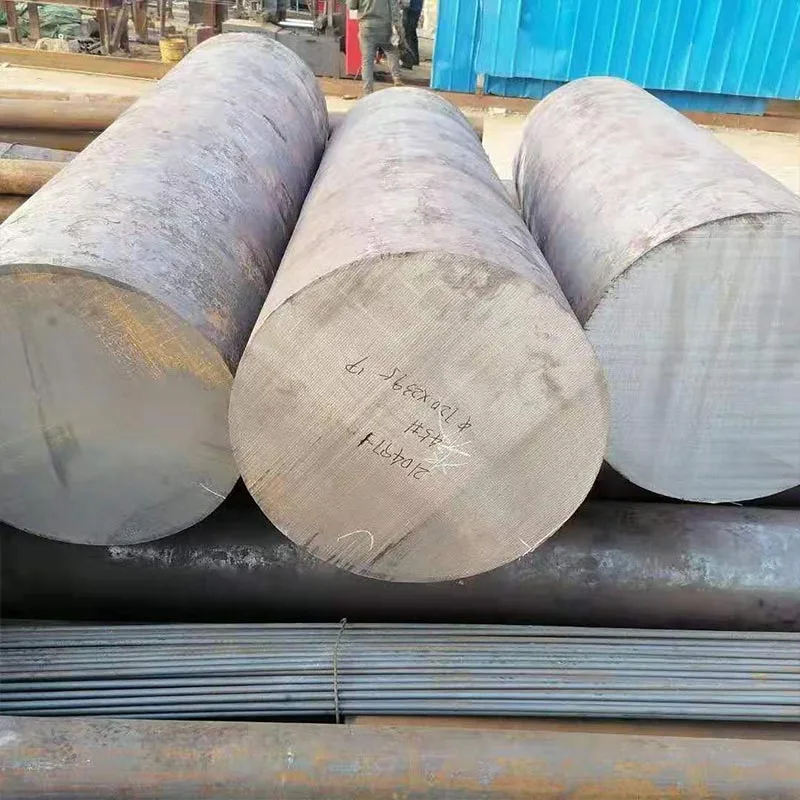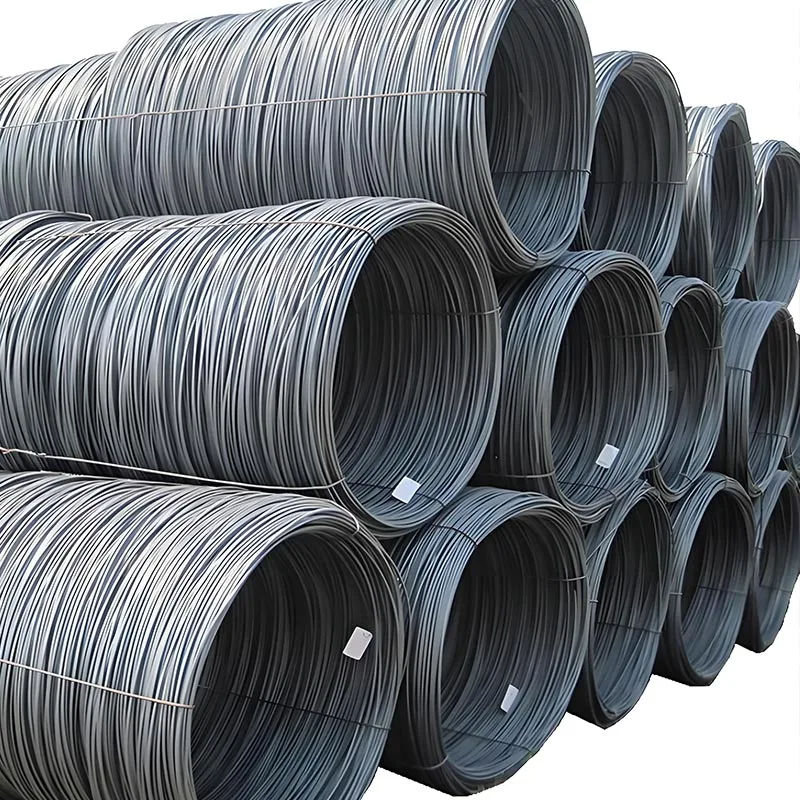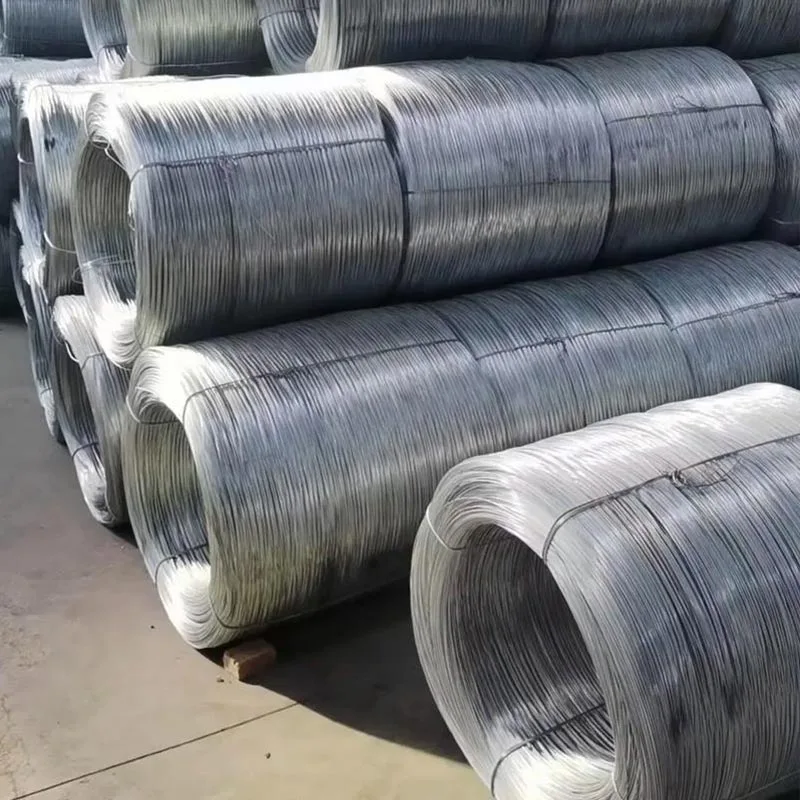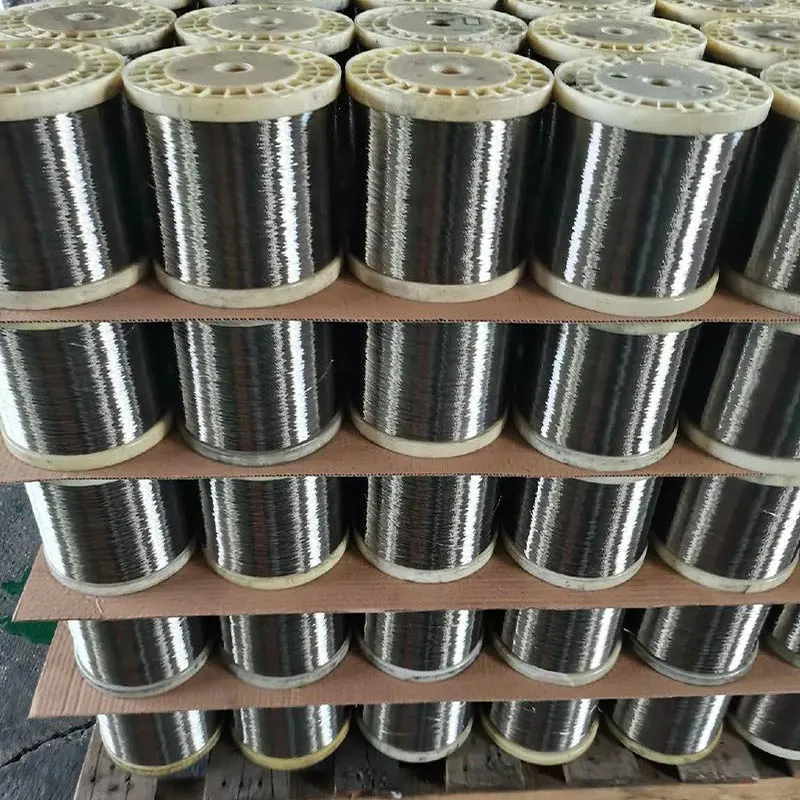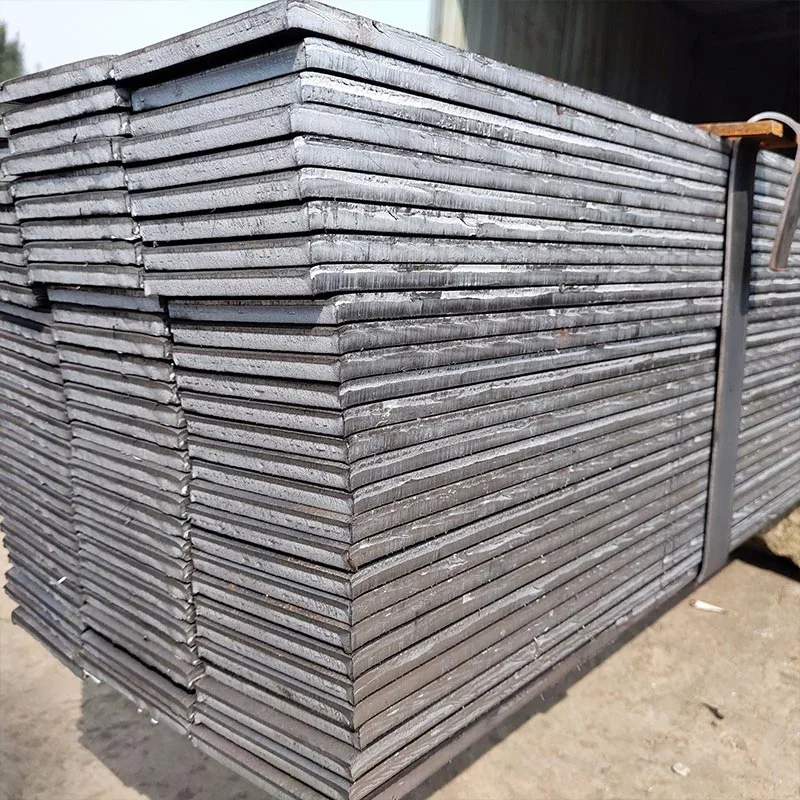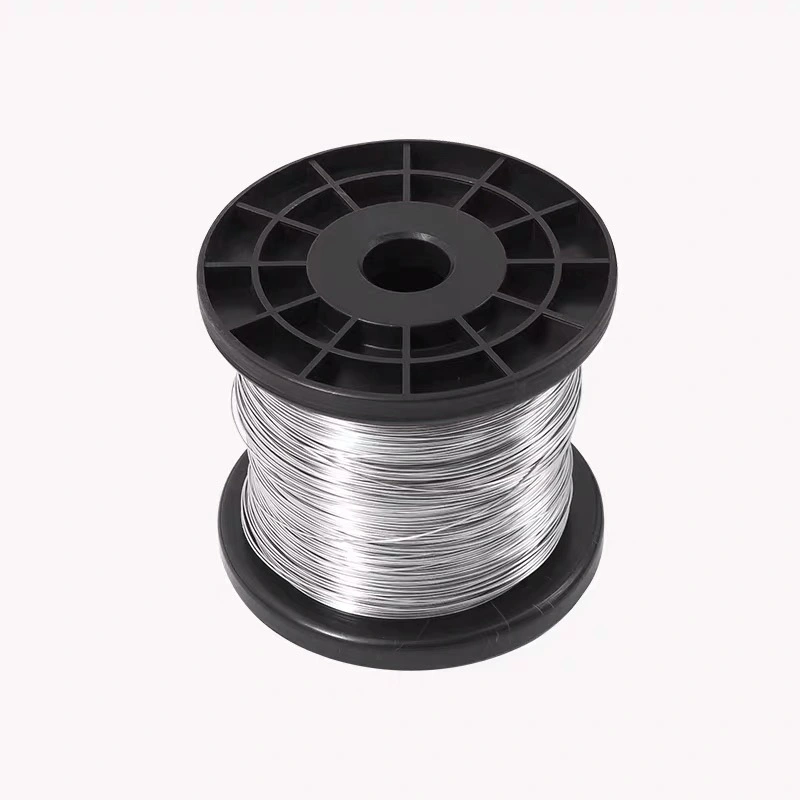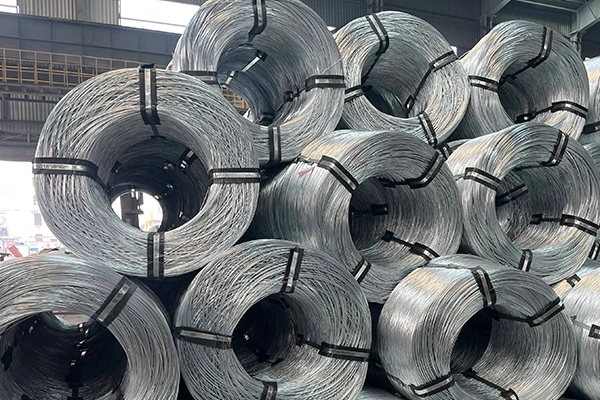
ลวดเหล็กและเส้นเหล็กเป็นผลิตภัณฑ์เหล็กทรงยาวที่ผลิตโดยการรีดร้อน การดึงเย็น หรือทั้งสองกระบวนการรวมกัน โดยทั่วไปเหล็กลวดจะมีเส้นผ่านศูนย์กลางตั้งแต่ 5.5 มม. ถึง 16 มม. และจัดส่งในรูปแบบขด ทำหน้าที่เป็นวัสดุตั้งต้นสำหรับลวดดึง ตัวยึด สปริง วัสดุสิ้นเปลืองในการเชื่อม ตาข่ายเสริมแรง และผลิตภัณฑ์อื่นๆ อีกมากมาย ลวดเหล็กดึงออกมาผลิตโดยการดึงเหล็กลวดผ่านชุดแม่พิมพ์เพื่อให้ได้เส้นผ่านศูนย์กลางที่เล็กลง ความคลาดเคลื่อนที่เข้มงวดมากขึ้น และความต้านทานแรงดึงที่สูงขึ้นวายเอส สตีลจำหน่ายทั้งเหล็กลวดรีดร้อนและลวดเหล็กดึงเย็น เพื่อรองรับความต้องการทางอุตสาหกรรมที่หลากหลาย
คุณภาพในหมวดหมู่นี้กำหนดโดยองค์ประกอบทางเคมี สภาพพื้นผิว ความสม่ำเสมอของมิติ และพฤติกรรมทางกล สำหรับผู้ซื้อ การระบุเกรดและเส้นทางการประมวลผลที่ถูกต้องถือเป็นสิ่งสำคัญเพื่อหลีกเลี่ยงความล้มเหลวในการผลิตและรับประกันประสิทธิภาพขั้นปลายน้ำ YS STEEL รักษาความสามารถในการตรวจสอบย้อนกลับได้อย่างสมบูรณ์ตั้งแต่การหลอมไปจนถึงขดลวดที่เสร็จสิ้นแล้ว ช่วยให้ลูกค้าได้รับวัสดุที่สม่ำเสมอทีละชุด
กลุ่มผลิตภัณฑ์ที่ YS STEEL ครอบคลุมถึงเหล็กลวดคาร์บอนต่ำ คาร์บอนปานกลาง คาร์บอนสูง และโลหะผสม รวมถึงลวดดึงเย็นที่มีการเคลือบหลายแบบ รายการต่อไปนี้สรุปพารามิเตอร์การจัดหาหลัก:
ตารางด้านล่างแสดงช่วงข้อกำหนดทั่วไปสำหรับผลิตภัณฑ์ลวดและเหล็กเส้นเหล็กกล้า YS STEEL ค่าจริงสามารถปรับได้ตามมาตรฐานหรือการใช้งานที่ร้องขอ YS STEEL ทำงานร่วมกับลูกค้าเพื่อตอบสนองความต้องการทางเคมีและทางกลเฉพาะ
| พารามิเตอร์ | เหล็กลวดคาร์บอนต่ำ | เหล็กลวดคาร์บอนขนาดกลาง | เหล็กลวดคาร์บอนสูง | ลวดดึงเย็น |
|---|---|---|---|---|
| ช่วงเส้นผ่านศูนย์กลาง | 5.5 – 16.0 มม | 5.5 – 14.0 มม | 5.5 – 13.0 มม | 0.15 – 8.0 มม |
| ปริมาณคาร์บอน | 0.05% – 0.15% | 0.20% – 0.45% | 0.60% – 0.85% | 0.05% – 0.85% |
| ความต้านแรงดึง | 320 – 480 เมกะปาสคาล | 480 – 800 เมกะปาสคาล | 800 – 1,250 เมกะปาสคาล | 450 – 2,200 เมกะปาสคาล |
| ความแข็งแรงของผลผลิต | 180 – 300 เมกะปาสคาล | 280 – 550 เมกะปาสคาล | 500 – 900 เมกะปาสคาล | 350 – 1,800 เมกะปาสคาล |
| การยืดตัว | ≥ 25% | ≥ 15% | ≥ 8% | ≥ 2% – 15% ขึ้นอยู่กับเส้นผ่านศูนย์กลาง |
| ความหยาบผิว | ≤ 25 ไมโครเมตร | ≤ 25 ไมโครเมตร | ≤ 20 ไมโครเมตร | ≤ 5 µm เพื่อผลลัพธ์ที่สว่างสดใส |
| น้ำหนักคอยล์ | 1,500 – 2,500 กก | 1,500 – 2,200 กก | 1,200 – 2,000 กก | 10 – 1,000 กก |
| การปฏิบัติตามมาตรฐาน | ASTM A510, JIS G3505, GB/T 701 | ASTM A510, JIS G4051, GB/T 4354 | ASTM A510, JIS G3502, GB/T 4354 | ASTM A227, JIS G3521, GB/T 4357 |
สมรรถนะทางกลเป็นปัจจัยในการคัดเลือกที่สำคัญสำหรับลวดและแท่งเหล็ก YS STEEL ทำการทดสอบแรงดึง การทดสอบความแข็ง และการวิเคราะห์โครงสร้างจุลภาคในแต่ละล็อตการผลิต ตารางต่อไปนี้แสดงค่าทางกลโดยทั่วไปตามเงื่อนไขการประมวลผล:
| เงื่อนไข | ความต้านแรงดึง (MPa) | ความแข็งแรงของผลผลิต (MPa) | การยืดตัว (%) | ความแข็ง (HRC) |
|---|---|---|---|---|
| รีดร้อนคาร์บอนต่ำ | 320 – 420 | 180 – 260 | 28 – 35 | ≤ 10 |
| คาร์บอนสูงรีดร้อน | 800 – 1,050 | 500 – 650 | 10 – 16 | 18 – 25 |
| ลวดอบอ่อน | 400 – 650 | 220 – 380 | 18 – 28 | ≤ 15 |
| ลวดสว่างดึงเย็น | 750 – 1,400 | 550 – 1,100 | 5 – 15 | 20 – 30 |
| ลวดนิรภัยน้ำมัน | 1,300 – 2,200 | 1,100 – 1,900 | 2 – 6 | 35 – 50 |
ความคลาดเคลื่อนของขนาดจะถูกควบคุมตามเส้นผ่านศูนย์กลาง สำหรับเหล็กลวด ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางมาตรฐานคือ ±0.15 มม. ในขณะที่พิกัดความเผื่อใกล้เคียงสามารถถึง ±0.08 มม. สำหรับลวดที่ดึงออกมา การดึงที่แม่นยำจะทำให้มีความคลาดเคลื่อนลดลงถึง ±0.005 มม. สำหรับเส้นผ่านศูนย์กลางที่สูงกว่า 1.0 มม. YS STEEL ให้การควบคุมความกลมภายใน 0.05 มม. สำหรับผลิตภัณฑ์ที่ดึงออกมาส่วนใหญ่ ซึ่งเป็นสิ่งสำคัญสำหรับการขึ้นรูปและการผลิตสปริงด้วยความเร็วสูง
วายเอส สตีล นำเสนอสภาพพื้นผิวที่หลากหลายเพื่อรองรับกระบวนการปลายน้ำ เช่น การขึ้นรูปเย็น การวาดลวด การขดสปริง และการเชื่อม ผิวสำเร็จที่ถูกต้องจะช่วยลดการสึกหรอของแม่พิมพ์ ปรับปรุงการดึงสารหล่อลื่น และทำให้มั่นใจว่าผลิตภัณฑ์ขั้นสุดท้ายจะสะอาด
วายเอส สตีล ควบคุมเส้นทางการผลิตทั้งหมดสำหรับลวดและเหล็กเส้น โดยเริ่มจากเหล็กแท่งคุณภาพสูง กระบวนการเริ่มต้นด้วยเหล็กแท่งที่ผ่านการรับรองจากโรงงานเหล็กครบวงจรหรือซัพพลายเออร์พันธมิตรของ YS STEEL เหล็กแท่งจะถูกให้ความร้อนที่ประมาณ 1,050–1,200 °C ในเตาหลอมแบบคานเดิน จากนั้นจึงรีดผ่านโรงสีเหล็กลวดความเร็วสูงอย่างต่อเนื่อง การระบายความร้อนที่ควบคุมบนสายพานลำเลียง Stelmor จะปรับโครงสร้างจุลภาคให้มีคุณสมบัติทางกลที่ต้องการ
สำหรับลวดดึง เหล็กลวดรีดร้อนจะต้องผ่านการขจัดตะกรันและการดองด้วยกลไกก่อน จากนั้นจะถูกดึงผ่านทังสเตนคาร์ไบด์หรือเพชรที่มีการหล่อลื่นที่เหมาะสม การผ่านหลายครั้งจะค่อยๆ ลดเส้นผ่านศูนย์กลางและเพิ่มความต้านทานแรงดึง การหลอมขั้นกลางจะใช้กับเส้นผ่านศูนย์กลางที่เล็กมากหรือเมื่อต้องการความเหนียวสูง YS STEEL ใช้การทดสอบกระแสไหลวนแบบอินไลน์ เกจเส้นผ่านศูนย์กลางด้วยเลเซอร์ และระบบตรวจสอบพื้นผิวเพื่อตรวจจับรอยแตก รอบ และการเบี่ยงเบนของมิติ
คอยล์ทุกอันจะมีหมายเลขความร้อนและหมายเลขล็อตไม่ซ้ำกัน ใบรับรองการทดสอบมีให้ตามมาตรฐาน EN 10204 3.1 หรือ 3.2 รวมถึงองค์ประกอบทางเคมี ผลแรงดึง การตรวจสอบขนาด และรายงานสภาพพื้นผิว YS STEEL ยังสนับสนุนการตรวจสอบโดยบุคคลที่สามโดย SGS, BV หรือผู้ตรวจสอบที่ลูกค้าแต่งตั้งอีกด้วย
ลวดและเส้นเหล็กจาก YS STEEL ใช้ในภาคส่วนที่มีความต้องการสูง ซึ่งความสม่ำเสมอและตรวจสอบย้อนกลับไม่สามารถต่อรองได้ การใช้งานที่สำคัญ ได้แก่ :
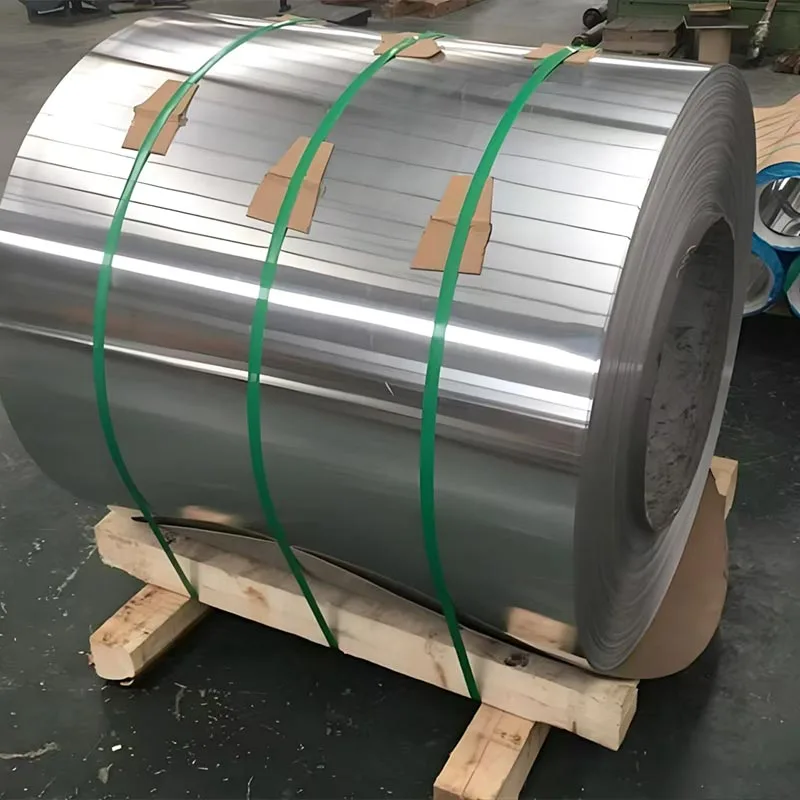
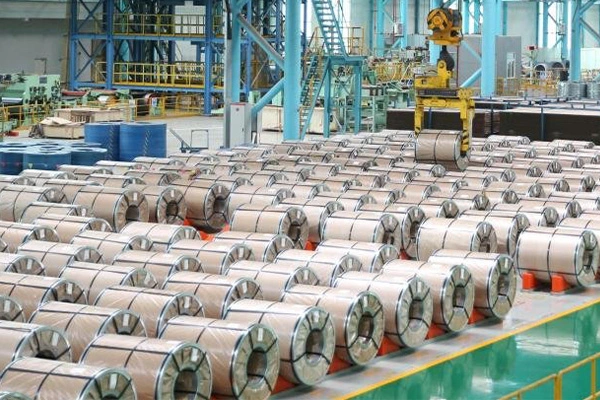
บรรจุภัณฑ์ที่เหมาะสมช่วยปกป้องลวดเหล็กและแกนระหว่างการขนส่งและการเก็บรักษา YS STEEL ใช้บรรจุภัณฑ์ของโรงงานมาตรฐานโดยแต่ละขดจะรัดแน่นด้วยสายรัดเหล็กหรือแถบลวด สำหรับการส่งออก คอยล์จะถูกห่อด้วยกระดาษป้องกันสนิมและฟิล์มพลาสติก จากนั้นยึดไว้บนพาเลทหรือเป็นมัด รายละเอียดบรรจุภัณฑ์โดยทั่วไปมีดังต่อไปนี้:
ลวดเหล็กกับเหล็กลวดแตกต่างกันอย่างไร?
เหล็กลวดเป็นผลิตภัณฑ์กึ่งสำเร็จรูปรีดร้อน โดยทั่วไปมีเส้นผ่านศูนย์กลาง 5.5 มม. ถึง 16 มม. จัดส่งในรูปแบบม้วน มีพื้นผิวเป็นเกล็ดและมีไว้สำหรับการประมวลผลเพิ่มเติม ลวดเหล็กผลิตโดยการใช้เหล็กลวดรีดเย็นผ่านแม่พิมพ์ ช่วยลดเส้นผ่านศูนย์กลางและปรับปรุงความต้านทานแรงดึง ความแม่นยำของมิติ และการตกแต่งพื้นผิว YS STEEL เป็นผู้จัดหาผลิตภัณฑ์ทั้งสองชนิดและสามารถแนะนำแบบฟอร์มที่เหมาะสมที่สุดโดยพิจารณาจากการใช้งานขั้นสุดท้าย ความสามารถในการดึง และอุปกรณ์การขึ้นรูปของคุณ
ฉันควรเลือกเกรดเหล็กใดสำหรับตัวยึดหัวเย็น
สำหรับการผลิตหัวเรื่องเย็นและตัวยึดมาตรฐาน เกรดคาร์บอนต่ำ เช่น SAE 1006, SAE 1008 และ SAE 1018 ถูกนำมาใช้กันอย่างแพร่หลาย เนื่องจากมีความสามารถในการขึ้นรูปที่ดีและมีความแข็งแรงเพียงพอหลังการทำงานเย็น สำหรับตัวยึดที่มีความแข็งแรงสูง อาจต้องใช้เกรดคาร์บอนหรือโลหะผสมปานกลาง เช่น SAE 1035, SAE 1045 หรือเหล็กเคลือบโบรอน YS STEEL จำหน่ายเหล็กลวดเคลือบฟอสเฟตและลวดอบอ่อนที่ออกแบบมาโดยเฉพาะสำหรับงานเย็น ทางเลือกขึ้นอยู่กับประเภทของตัวยึดขั้นสุดท้าย ความต้านทานแรงดึงที่ต้องการ และความซับซ้อนของกระบวนการขึ้นรูป
การตกแต่งพื้นผิวส่งผลต่อประสิทธิภาพการวาดลวดอย่างไร
การตกแต่งพื้นผิวส่งผลโดยตรงต่อการหล่อลื่น อายุการใช้งานของแม่พิมพ์ และความเร็วในการดึง ต้องกำจัดตะกรันรีดร้อนออกโดยการดองหรือการขจัดตะกรันด้วยกลไกก่อนวาด พื้นผิวที่มีฟอสเฟตจะสร้างชั้นที่มีรูพรุนขนาดเล็กซึ่งกักเก็บสารหล่อลื่น ช่วยลดแรงเสียดทานและการสึกหรอของแม่พิมพ์ YS STEEL ขอแนะนำให้ใช้เหล็กลวดเคลือบฟอสเฟตสำหรับกระบวนการดึงเย็นที่รุนแรงและการดึงลวดลายที่สดใสสำหรับผลิตภัณฑ์ขั้นสุดท้ายที่ต้องการพื้นผิวที่สะอาดและเรียบเนียน การเตรียมพื้นผิวที่ไม่ดีอาจทำให้เกิดการแตกหัก รอยขีดข่วนบนพื้นผิว และคุณสมบัติทางกลที่ไม่สอดคล้องกัน
ฉันควรระบุน้ำหนักคอยล์เท่าใดสำหรับสายการผลิตของฉัน
น้ำหนักคอยล์ส่งผลต่อประสิทธิภาพการผลิตและความถี่ในการเปลี่ยนแปลง คอยล์ขนาดใหญ่ช่วยลดเวลาหยุดทำงานและเป็นที่ต้องการในการวาดหรือเส้นส่วนหัวด้วยความเร็วสูง อย่างไรก็ตาม อุปกรณ์หรือระบบคลี่คลายรุ่นเก่าบางรุ่นไม่สามารถรองรับคอยล์ที่มีน้ำหนักเกิน 1,500 กิโลกรัมได้ YS STEEL มีน้ำหนักคอยล์ตั้งแต่ 500 กก. ถึง 2,500 กก. สำหรับเหล็กลวด และตั้งแต่ 10 กก. ถึง 1,000 กก. สำหรับลวดดึง นอกจากนี้เรายังมีคอยล์หรือแกนม้วนขนาดกะทัดรัดสำหรับการเชื่อมอัตโนมัติและเครื่องจักรสปริงอีกด้วย วิธีที่ดีที่สุดคือต้องยืนยันความสามารถในการคลายคอยล์และความเข้ากันได้ของเส้นผ่านศูนย์กลางด้านในก่อนสั่งซื้อ
วายเอส สตีล สามารถจัดหาลวดและเส้นเหล็กตามมาตรฐาน JIS, ASTM หรือ GB ได้หรือไม่
ใช่. YS STEEL ผลิตอย่างสม่ำเสมอตามมาตรฐานสากล เช่น ASTM A510, ASTM A227, JIS G3505, JIS G3502, JIS G3521, GB/T 701, GB/T 4354 และ ISO 16120 นอกจากนี้เรายังจัดหาวัสดุภายใต้มาตรฐาน EN เมื่อจำเป็น นอกเหนือจากข้อกำหนดมาตรฐานแล้ว YS STEEL ยังสามารถผลิตเกรดแบบกำหนดเองโดยมีองค์ประกอบทางเคมีควบคุม ช่วงแรงดึงที่จำกัด หรือข้อกำหนดการเคลือบเฉพาะ มีการออกใบรับรองการทดสอบสำหรับแต่ละความร้อนและรุ่นเพื่อตรวจสอบการปฏิบัติตามมาตรฐานที่ร้องขอ